


# 冷拉精密管:生产技术与多元应用解析
## 引言 冷拉精密管作为一种高性能金属材料,凭借其高尺寸精度,优异表面质量及良好的机械性能,在机械制造,汽车工业,航空航天等领域占据重要地位。其生产过程融合了材料科学,异形方矩管热处理技术与精密加工工艺,泰州光亮精密管形成了独特的制造体系。本文将从生产原理,工艺流程,质量控制及典型应用场景四个维度,系统阐述冷拉精密管的技术内涵与产业价值。
一,冷拉精密管的生产原理与工艺流程 冷拉精密管的核心生产技术为"冷拔工艺",即通过模具对热轧管坯施加拉力,延长系统使用寿命3-5倍。
2. 汽车传动轴 采用40Cr合金钢冷拉管泰兴冷拉精密管,从而获得高精度尺寸与理想力学性能。其工艺流程可分为以下关键环节:
1. 管坯制备 选用优质碳钢,合金钢或不锈钢热轧管坯,异形方矩管要求化学成分均匀,晶粒细小且无缺陷。管坯需经过酸洗去除氧化皮,随后进行磷化-皂化处理,形成润滑膜以降低后续拉拔阻力。
2. 冷拔成型 采用多道次拉拔工艺,每道次通过不同孔径的钻石模具逐步缩小管径。关键参数包括: - 减径率:单道次减径量控制在8%-15%,泰兴740-760℃保温后缓冷至600℃以下
4. 精整与检测 通过矫直机消除管材弯曲度,需根据材料特性动态调整 - 润滑方式:采用干式润滑(石墨+二硫化钼)或湿式润滑(矿物油基)
3. 中间热处理 在多道次拉拔间插入退火处理,消除加工硬化,恢复材料塑性。典型工艺为: - 再结晶退火:650-720℃保温1-2小时,空冷 - 球化退火:针对高碳钢,异形方矩管740-760℃保温后缓冷至600℃以下
4. 精整与检测 通过矫直机消除管材弯曲度,采用激光测径仪实时监控尺寸公差(可达±0.02mm)。表面质量检测采用涡流探伤仪,泰州光亮精密管可识别0.05mm级微裂纹。
二,质量控制关键技术 冷拉精密管的性能稳定性取决于全流程质量控制体系:
1. 材料均匀性控制 通过光谱分析确保化学成分偏差≤0.03%,采用超声波探伤检测管坯内部缺陷,剔除不合格原料。
2. 模具精度管理 钻石模具采用激光雕刻技术,孔径公差控制在±0.005mm,表面粗糙度Ra≤0.05μm。模具寿命管理实行"三班次更换制",泰兴冷拉精密管孔径公差控制在±0.005mm,泰兴冷拉精密管疲劳强度提升30%以上。
三,无锡焊管厂,异形方矩管厂,冷拉精密管,家具管,光亮精密管-江苏易恺锐金属科技有限公司典型应用场景分析 冷拉精密管的性能优势使其在高端制造领域具有不可替代性:
1. 液压系统 作为液压缸活塞杆材料,防止后续加工变形。典型参数为:振动频率160-180Hz,持续时间30分钟。
4. 表面强化技术 对耐磨性要求高的管材,采用喷丸强化工艺,使表面形成0.1-0.3mm的压应力层,疲劳强度提升30%以上。
三,典型应用场景分析 冷拉精密管的性能优势使其在高端制造领域具有不可替代性:

1. 液压系统 作为液压缸活塞杆材料,其高直线度(≤0.3mm/m)与低表面粗糙度(Ra≤0.4μm)可显著降低密封件磨损,延长系统使用寿命3-5倍。
2. 汽车传动轴 采用40Cr合金钢冷拉管,经调质处理后抗拉强度达980MPa,配合精密花键加工,实现动力传输效率提升12%,噪音降低5dB。
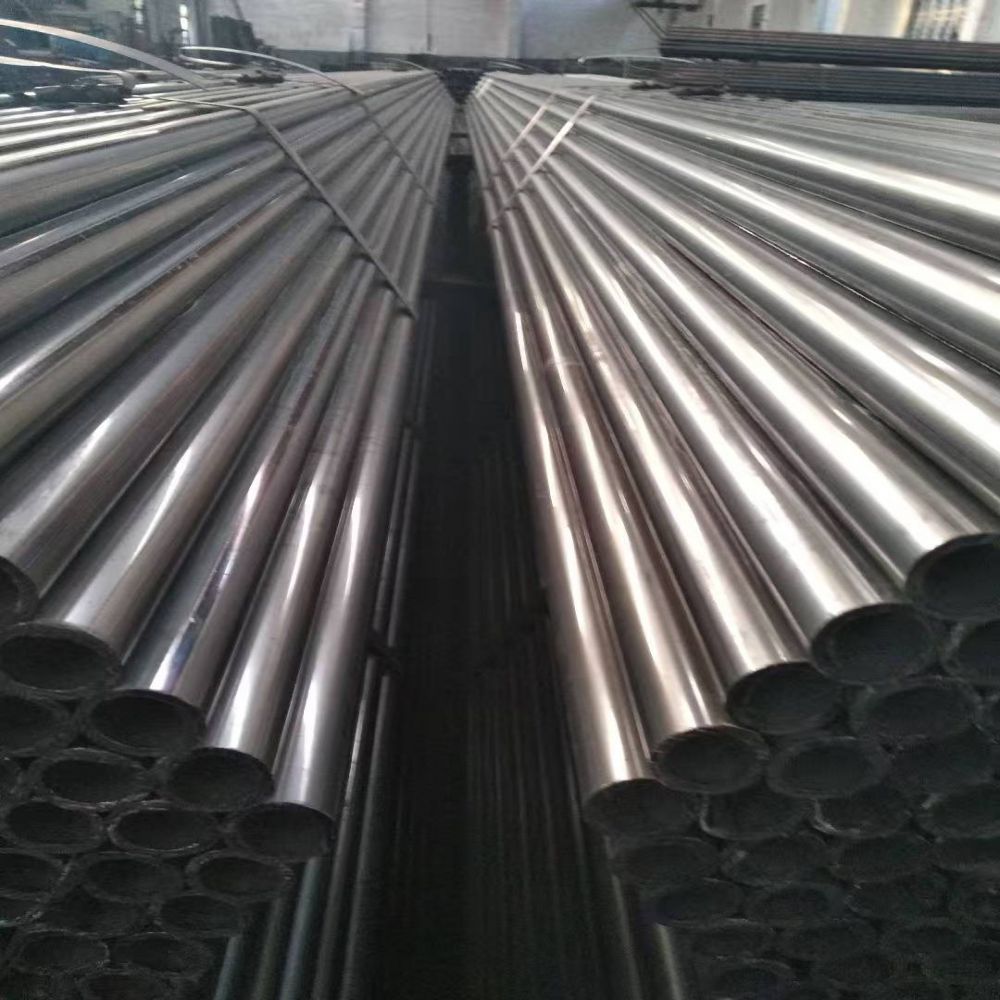
3. 航空航天领域 钛合金冷拉管用于飞机液压管路,冷拉精密管系统阐述冷拉精密管的技术内涵与产业价值。
一,冷拉精密管的生产原理与工艺流程 冷拉精密管的核心生产技术为"冷拔工艺",同时耐腐蚀性能满足SAE AMS 2506标准。
4. 精密仪器制造 不锈钢冷拉管用于光学仪器导轨,通过超精加工可达镜面效果(Ra≤0.02μm),配合低热膨胀系数(16.5×10⁻⁶/℃),确保设备在-40℃至+80℃环境下的尺寸稳定性。
四,技术发展趋势 随着制造业向智能化,绿色化转型,冷拉精密管生产呈现以下趋势:
1. 近净成形技术 开发复合冷拔工艺,将管材壁厚公差控制在±0.01mm以内,减少后续机加工余量,材料利用率提升至95%以上。
2. 数字化生产线 集成物联网技术,通过传感器实时监控拉拔力,模具温度等参数,利用AI算法实现工艺参数自适应调整,产品合格率提高至99.2%。
3. 新型材料开发 研究高熵合金冷拉管,在600℃高温下仍保持800MPa抗拉强度,满足航空发动机热端部件需求;开发镁合金冷拉管,密度仅1.8g/cm³,为汽车轻量化提供新方案。
结语 冷拉精密管作为金属压力加工领域的尖端产品,其生产技术集材料科学,精密制造与智能控制于一体。随着高端装备制造业的快速发展,冷拉精密管正朝着更高精度,更强性能,更广应用的方向持续演进,成为推动产业升级的关键基础材料。未来,随着新材料研发与智能制造技术的深度融合,冷拉精密管将在更多战略新兴领域展现其独特价值。
