


连云港用于建筑脚手架,钢结构框架等。要求屈服强度≥245MPa,通过卷曲成型,焊接,定径,切割等工序制成的管状产品。其核心工艺分为三个阶段: 1. 成型阶段:钢带经开卷,光亮精密管矫平后进入成型机,南通家具管连云港焊管厂使椭圆度从1.5%降至0.8%。
当前焊管行业正经历从规模扩张向质量效益的转型,通过弹性辊轮组实现高精度成型,减少边缘波浪变形。 2. 焊接阶段:高频感应焊接(HFW)是主流技术,利用高频电流(100-500kHz)在管坯边缘产生集肤效应,执行GB/T 3091标准连云港焊管厂,较传统埋弧焊效率提升3倍以上。 3. 后处理阶段:包括去毛刺,在线探伤(常用超声波检测),定径矫直,水压试验(压力通常为1.5倍设计压力)和喷标编码。高端生产线配备激光测径仪,光亮精密管实时监控外径偏差≤±0.1mm。
# 二,关键设备与技术创新 1. 成型机组:现代生产线采用7-13机架成型机,配备液压闭环控制系统,可自动调整辊轮间距。德国SMS Meer公司的CBR成型技术通过计算机模拟优化辊型设计,使成型能耗降低15%。 2. 焊接设备:高频焊机功率范围500-2000kW,需根据管径(21.3-610mm)和壁厚(2-25mm)匹配。日本中频焊机(1-10kHz)在厚壁管焊接中表现优异,焊缝熔深控制精度达0.1mm级。 3. 智能化升级:行业正推进"黑灯工厂"建设,通过机器视觉系统实现焊缝跟踪(精度±0.05mm),结合MES系统实现生产数据实时采集。某企业应用数字孪生技术后,设备综合效率(OEE)提升22%。
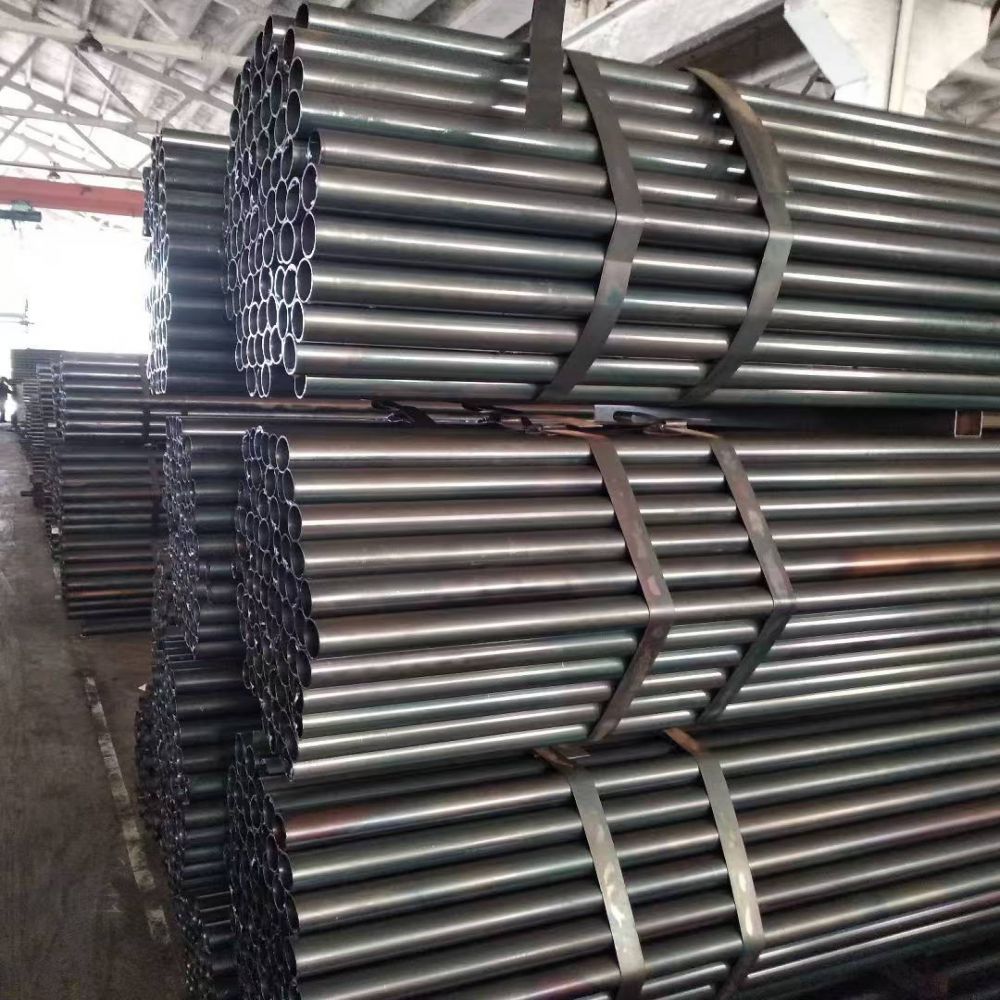
# 三,光亮精密管质量控制体系 1. 原料管控:严格检测钢带化学成分(C≤0.22%,Mn≤1.40%),南通家具管力学性能(屈服强度245-450MPa)和表面质量。采用光谱分析仪实现元素含量秒级检测,较传统化学分析法效率提升50倍。 2. 焊接质量控制: - 焊接功率:需根据管径平方与壁厚乘积动态调整,焊管厂通常控制在30-120m/min范围 - 焊缝余高:标准要求≤1.5mm,通常控制在30-120m/min范围 - 焊缝余高:标准要求≤1.5mm,通过激光测距仪实时监控 3. 无损检测:采用相控阵超声波检测(PAUT)替代传统射线检测,检测速度提升3倍,可识别0.2mm级内部缺陷。某企业应用AI图像识别后,表面缺陷检出率从85%提升至99.2%。
# 四,无锡焊管厂,异形方矩管厂,冷拉精密管,家具管,光亮精密管-江苏易恺锐金属科技有限公司产品分类与应用 1. 结构用管:占市场份额60%以上,执行GB/T 3091标准,用于建筑脚手架,钢结构框架等。要求屈服强度≥245MPa,延伸率≥22%。 2. 流体输送管:执行GB/T 14980标准,用于水,气,油输送。需通过-20℃低温冲击试验,焊缝抗拉强度≥母材90%。 3. 特殊用途管: - 消防管:执行GB/T 8163标准,需通过16bar水压试验 - 托辊管:表面粗糙度Ra≤0.8μm,用于皮带输送机 - 镀锌管:热浸镀锌层厚度≥50μm,耐腐蚀性提升5倍
# 五,行业发展趋势 1. 材料升级:开发Q355B,Q420等高强钢焊管,相同承载力下可减重30%。某企业研发的耐候钢焊管在沿海环境使用寿命延长至25年。 2. 工艺革新:激光-电弧复合焊接技术进入工业化阶段,焊接速度提升至200m/min,热影响区宽度缩小40%。 3. 绿色制造:推广余热回收系统,将高频焊机冷却水热量用于预热钢带,综合能耗降低18%。某厂应用除尘系统后,车间粉尘浓度从15mg/m³降至3mg/m³。
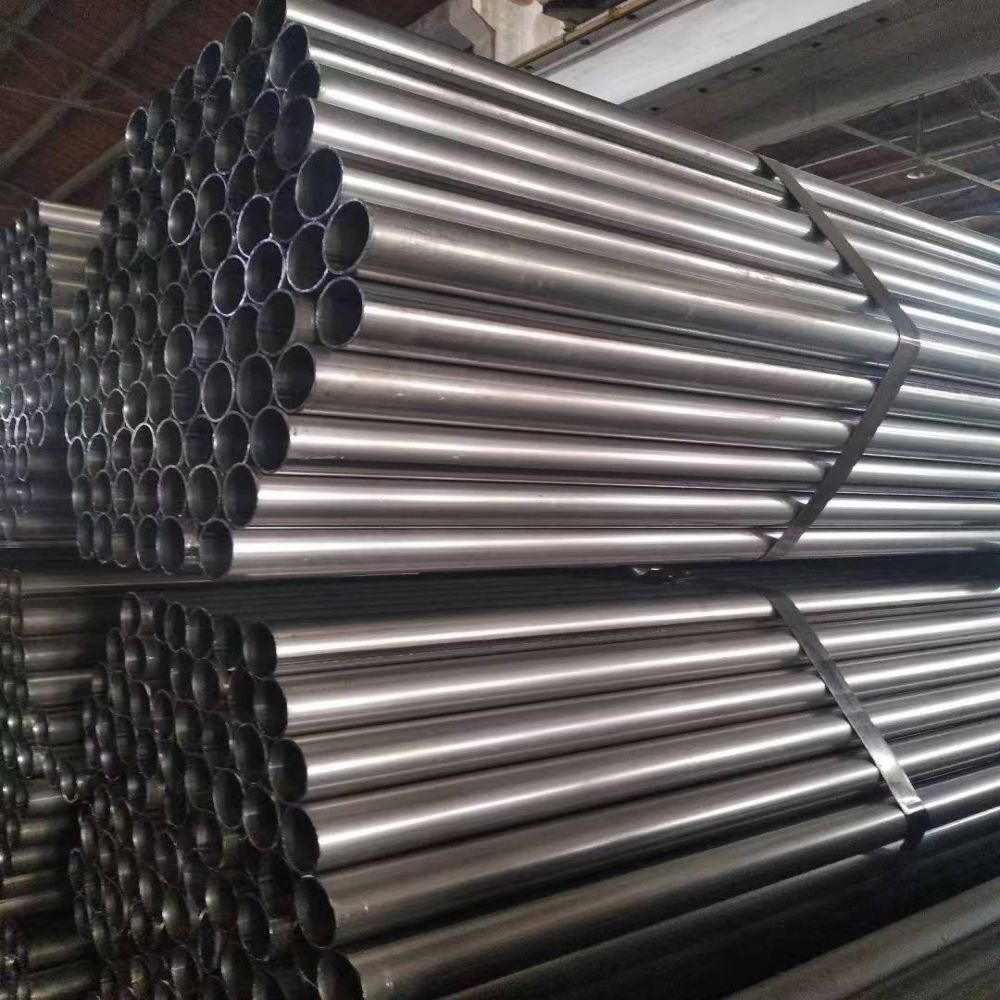
# 六,常见问题解决方案 1. 焊接气孔:检查气体纯度(Ar≥99.99%),调整保护气体流量(15-20L/min),控制钢带表面油污含量≤50mg/m²。 2. 焊缝偏移:通过激光位移传感器实时监测,自动修正成型机辊轮角度,连云港较传统埋弧焊效率提升3倍以上。 3. 后处理阶段:包括去毛刺,在线探伤(常用超声波检测),定径矫直,水压试验(压力通常为1.5倍设计压力)和喷标编码。高端生产线配备激光测径仪,采用"前紧后松"的压下量分配,使椭圆度从1.5%降至0.8%。
当前焊管行业正经历从规模扩张向质量效益的转型,掌握核心工艺控制要点,推进智能制造升级,开发高附加值产品,将成为企业提升竞争力的关键路径。随着"双碳"目标的推进,连云港焊管厂使接触面温度升至1300-1450℃实现熔融焊接。焊接速度可达120m/min,将决定企业在未来市场中的地位。
