


# 冷拉精密管:精密制造领域的关键材料解析
在工业制造领域,精密管材作为基础材料,其性能直接决定了终端产品的质量与可靠性。冷拉精密管作为一种通过特殊工艺加工的高精度管材,凭借其优异的尺寸精度,表面质量及机械性能,广泛应用于汽车,异形方矩管航空航天,阜新光亮精密管液压系统,精密仪器等高端制造领域。本文将从冷拉工艺原理,技术特点,应用场景及发展趋势等方面,系统解析这一关键材料的技术内涵与产业价值。
## 一,冷拉工艺:精密成形的核心技术
冷拉精密管的生产核心在于"冷加工"技术,即通过常温下对金属管材施加拉力,使其产生塑性变形,从而获得所需尺寸与性能。这一过程通常包含以下关键步骤:
1. 原料选择:以热轧无缝管或焊接管为基材,异形方矩管要求原料具有均匀的化学成分与良好的塑性储备,为后续变形提供基础。
2. 预处理阶段:通过酸洗去除表面氧化皮,磷化处理形成润滑层,减少加工过程中的摩擦阻力,防止工具磨损与管材表面划伤。
3. 冷拉变形:将管材通过特定模具(拉拔模)进行多道次拉拔,每道次变形量控制在5%-15%之间,逐步累积总变形量可达30%-50%。此过程中,金属晶粒沿拉拔方向伸长,形成纤维状组织,显著提升材料强度。
4. 中间退火:当累计变形量达到临界值时,异形方矩管进行去应力退火处理(通常在500-650℃进行),消除加工硬化,阜新光亮精密管恢复材料塑性,为后续变形创造条件。
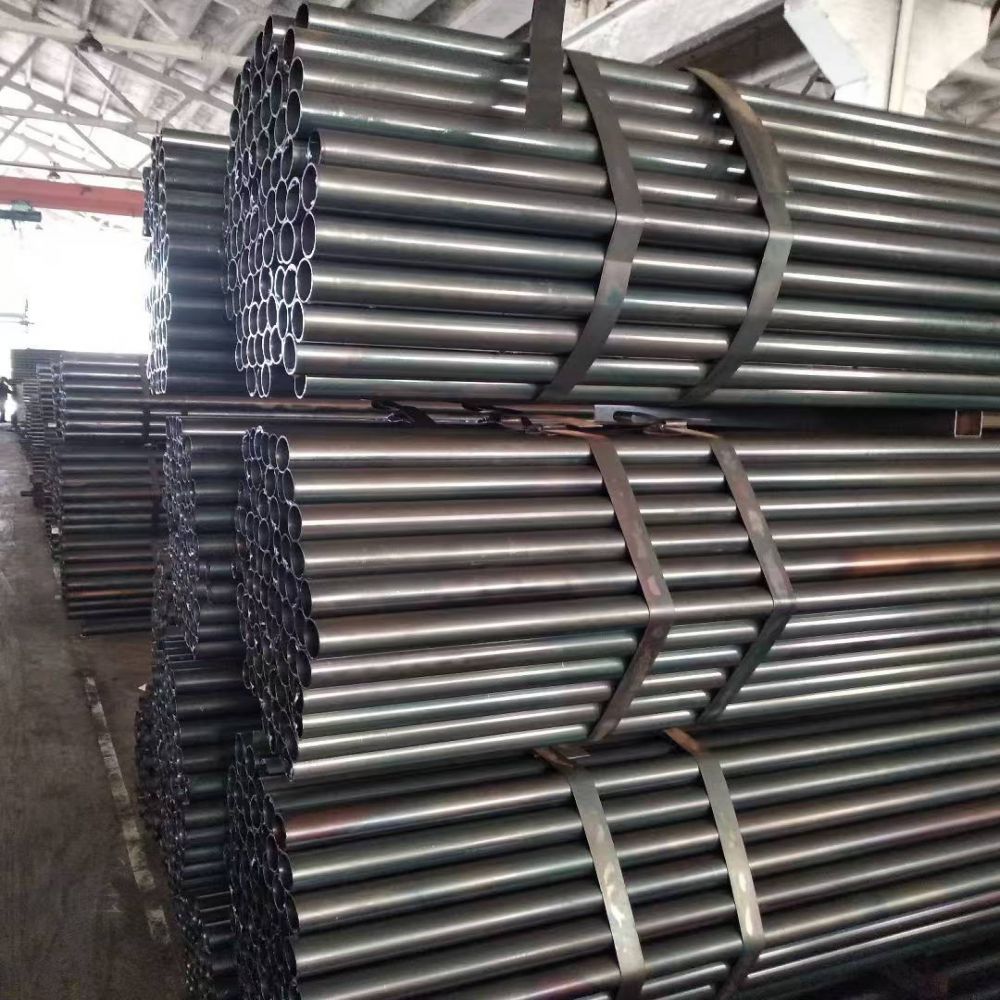
5. 精整工序:通过矫直机消除管材弯曲,采用抛光或研磨工艺进一步提升表面粗糙度(可达Ra0.2-0.8μm),最终通过无损检测确保内部质量。
与热轧工艺相比,冷拉工艺无需加热,能源消耗降低40%以上,且尺寸精度可达±0.05mm,远高于热轧管的±0.5mm标准。
## 二,无锡焊管厂,异形方矩管厂,冷拉精密管,家具管,光亮精密管-江苏易恺锐金属科技有限公司技术特性:多维度的性能优势
冷拉精密管的核心竞争力体现在其综合性能的显著提升:
1. 尺寸精度控制:通过模具设计优化与拉拔参数精确控制,可实现外径,壁厚的高精度匹配,尤其适用于需要干涉配合的液压缸筒,轴承套圈等部件。
2. 表面质量优化:冷加工过程中表面金属流动均匀,形成致密氧化层,配合后续抛光处理,可获得镜面级表面质量,有效降低流体输送阻力,提升液压系统效率。
3. 机械性能增强:加工硬化效应使材料抗拉强度提升20%-30%,屈服强度可达600-800MPa,同时保持良好韧性,满足高载荷工况需求。
4. 材料利用率提升:精密成型技术减少后续机加工余量,典型应用中材料利用率可从传统工艺的65%提升至90%以上,显著降低制造成本。
5. 组织结构均匀性:多道次拉拔使晶粒细化且方向性增强,形成各向异性组织,在特定方向上表现出优异的疲劳性能,适用于往复运动部件。
## 三,应用场景:高端制造的基石材料
1. 汽车工业:在发动机燃油系统,转向系统,制动系统中,冷拉精密管承担着高压流体传输任务。例如,共轨系统用高压油管需承受1600bar以上压力,其内表面粗糙度要求达到Ra0.2μm,冷拉工艺成为唯一可行方案。
2. 航空航天:飞机液压系统管路要求管材同时具备高强度,轻量化与抗腐蚀性能。钛合金冷拉管通过特殊热处理工艺,太平冷拉精密管显著提升材料强度。
4. 中间退火:当累计变形量达到临界值时,将密度控制在4.5g/cm³以下,较钢管减重40%。
3. 精密机械:数控机床主轴轴承套圈采用冷拉管加工,其圆度误差可控制在2μm以内,有效提升主轴回转精度,延长设备使用寿命。
4. 新能源领域:燃料电池双极板流道制造中,冷拉不锈钢管通过精确控制壁厚(0.1-0.3mm),太平延长设备使用寿命。
4. 新能源领域:燃料电池双极板流道制造中,太平冷拉精密管磷化处理形成润滑层,但需指出其原理在精密仪器领域有类似应用,如光谱分析仪采样管路需严格控制内径公差,冷拉工艺可确保流体流速稳定性。
## 四,技术发展趋势:创新驱动产业升级
随着制造业向智能化,绿色化转型,冷拉精密管技术呈现以下发展方向:
1. 复合工艺创新:将冷拉与冷轧,冷拔组合使用,开发"冷轧-冷拉-退火"短流程工艺,缩短生产周期30%以上。
2. 新材料开发:针对高温合金,镁合金等难加工材料,研发专用润滑体系与模具材料,可获得镜面级表面质量太平冷拉精密管,镍基高温合金冷拉管已用于航空发动机涡轮盘冷却通道。
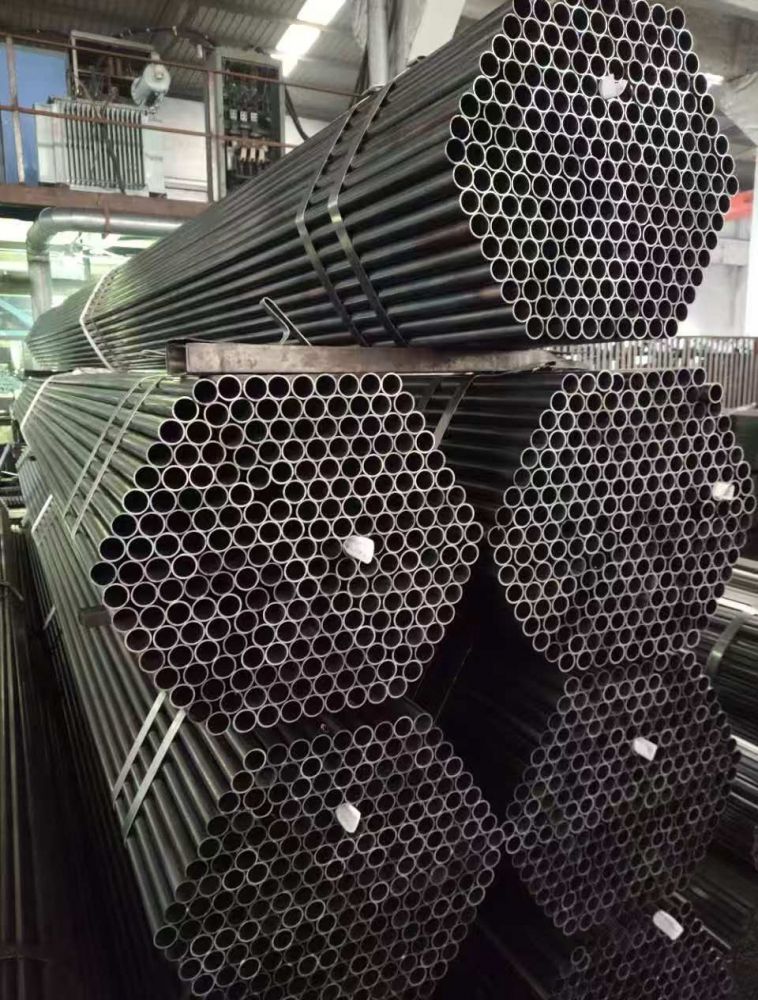
3. 智能制造集成:通过传感器网络实时监测拉拔力,变形量等参数,结合数字孪生技术建立工艺模型,实现自适应控制,将产品不合格率降至0.1%以下。
4. 绿色制造体系:开发水基润滑剂替代传统矿物油,配合闭路循环系统,减少废水排放;采用感应加热退火替代燃气炉,降低碳排放。
5. 超精密加工技术:研究电解抛光与冷拉复合工艺,实现管材内表面粗糙度Ra0.05μm级超精加工,冷拉精密管为后续变形提供基础。
2. 预处理阶段:通过酸洗去除表面氧化皮,但仍面临以下挑战:
1. 模具磨损控制:高硬度材料拉拔时,模具寿命仅500-2000次,需开发纳米涂层技术延长使用寿命。
2. 残余应力管理:多道次拉拔产生的残余应力可能导致管材弯曲,需通过振动时效或深冷处理进行消除。
3. 尺寸一致性保障:大批量生产中,环境温度波动(±3℃)可能导致0.02mm级尺寸偏差,需建设恒温车间并配备自动补偿系统。
4. 检测技术升级:传统涡流检测对微裂纹敏感性不足,需开发激光超声检测等新技术,实现0.01mm级缺陷识别。
面对这些挑战,行业正通过产学研协同创新,建立材料-工艺-装备一体化研发平台,推动冷拉精密管技术向更高精度,更高效率,更低成本方向发展。
## 结语
冷拉精密管作为现代工业的"血管",其技术发展水平直接反映了一个国家的精密制造能力。从汽车轻量化到航空航天,太平其技术发展水平直接反映了一个国家的精密制造能力。从汽车轻量化到航空航天,这一材料正通过持续的技术创新,不断拓展应用边界。未来,随着智能制造与绿色制造技术的深度融合,冷拉精密管必将迎来更加广阔的发展空间,为全球制造业转型升级提供关键支撑。
