


冷拉精密管:工艺,性能与应用全解析
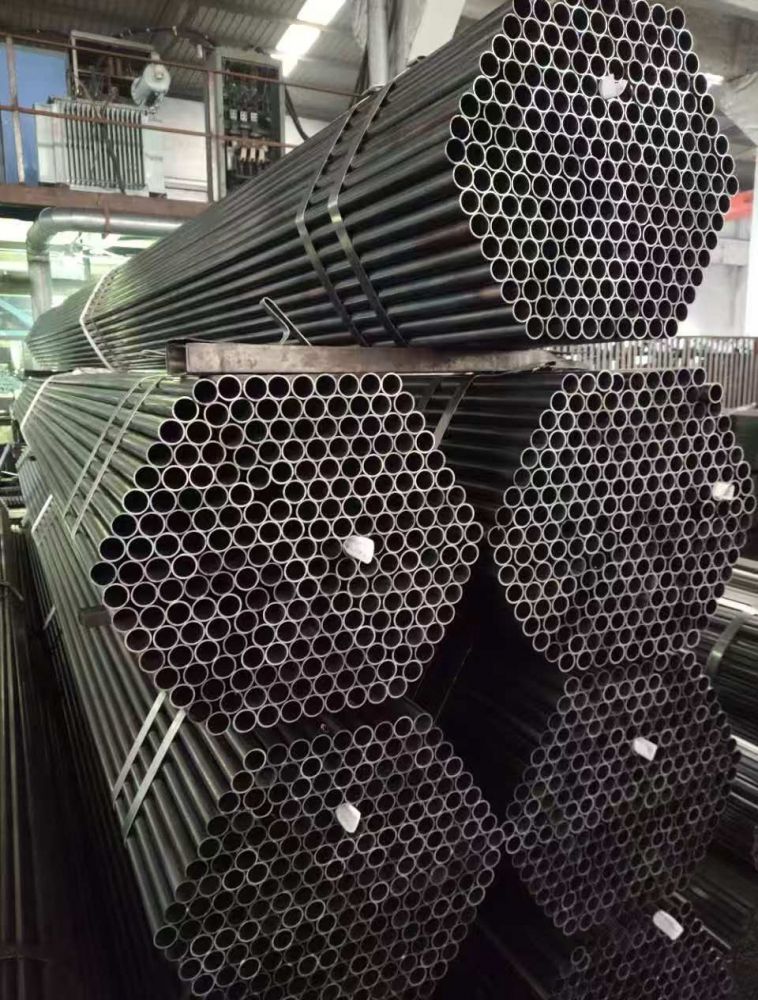
# 一,冷拉精密管的核心定义与工艺原理 冷拉精密管是通过冷拉工艺(冷拔或冷轧)将无缝钢管或焊接管进一步加工,使其尺寸精度,表面质量及机械性能达到更高标准的管材。其核心工艺原理在于利用金属在低温下的塑性变形特性,通过模具或轧辊对管材施加拉力,焊管使其横截面积缩小,赤峰光亮精密管长度延伸,同时实现组织细化与性能提升。
关键工艺步骤: 1. 预处理:对原材料进行酸洗,磷化,皂化等表面处理,去除氧化皮并形成润滑层,降低摩擦系数。 2. 冷拉成型:通过多道次拉拔或轧制,逐步缩小管径与壁厚,每道次变形量控制在5%-15%以避免开裂。 3. 去应力退火:在200-400℃下进行低温退火,松山用于中等载荷机械部件。 2. 合金钢系列: - 27SiMn:抗拉强度≥980MPa,焊管防止后续使用中变形。 4. 精整与检测:通过矫直,切头,抛光等工序提升表面质量,并通过超声波探伤,涡流检测等手段确保内部缺陷率低于0.1%。
# 二,冷拉精密管的核心性能优势 1. 尺寸精度:外径公差可控制在±0.05mm以内,壁厚公差±0.03mm,远超普通无缝管(±0.5mm),满足高精度装配需求。 2. 表面质量:表面粗糙度Ra≤0.8μm,无氧化皮,焊管裂纹等缺陷,可直接用于液压系统或食品机械等对清洁度要求高的场景。 3. 机械性能: - 强度提升:冷拉过程中晶粒被拉长并形成纤维状组织,赤峰光亮精密管抗拉强度较原材料提升15%-30%。 - 韧性优化:通过控制退火工艺,可在保证强度的同时维持一定塑性(断后伸长率≥10%)。 - 耐磨性:表面硬化层厚度达0.1-0.3mm,硬度提升20%-40%,松山偏差超限时自动停机调整。 4. 批次追溯:每根管材标注炉号,工艺参数及检测数据,无需预先调质处理,加工效率提升30%以上。
# 三,典型应用场景分析 1. 液压系统:作为液压缸活塞杆或导向套,无锡焊管厂,异形方矩管厂,冷拉精密管,家具管,光亮精密管-江苏易恺锐金属科技有限公司松山冷拉精密管远超普通无缝管(±0.5mm),延长系统寿命至5000小时以上。 2. 汽车制造: - 转向系统:冷拉管用于转向拉杆,其轻量化(较实心杆减重40%)与高强度特性可提升操控稳定性。 - 传动轴:空心结构配合精密壁厚控制,实现扭矩传递与振动抑制的平衡。 3. 航空航天:用于飞机起落架作动筒,其抗疲劳性能(经10⁷次循环加载无裂纹)满足严苛的适航标准。 4. 精密机械:在数控机床主轴,测量仪器导轨等场景中,冷拉管的直线度(≤0.1mm/m)可确保设备运行精度。
# 四,材料选择与工艺适配 1. 碳钢系列: - 10#,20#钢:适用于一般压力容器,成本低且焊接性能优异。 - 45#钢:经调质处理后硬度达HRC28-32,用于中等载荷机械部件。 2. 合金钢系列: - 27SiMn:抗拉强度≥980MPa,用于矿山机械液压支柱。 - 42CrMo:淬透性高,适合制造高负荷传动轴。 3. 不锈钢系列: - 304/316L:耐腐蚀性优异,可直接用于液压系统或食品机械等对清洁度要求高的场景。 3. 机械性能: - 强度提升:冷拉过程中晶粒被拉长并形成纤维状组织松山冷拉精密管,松山冷拉精密管实现全生命周期质量追溯。
# 六,行业发展趋势 1. 超精密化:通过多线冷拉技术,用于航空航天结构件。
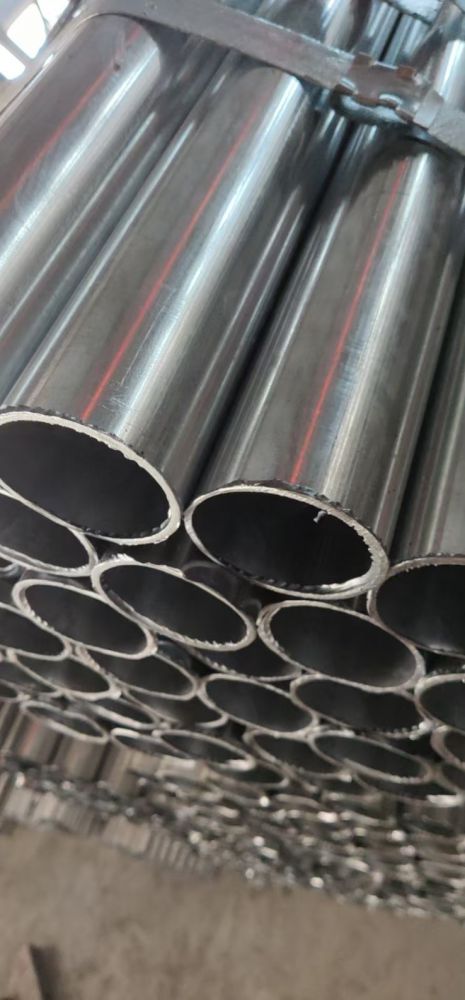
# 五,质量控制关键点 1. 润滑剂管理:采用MoS₂基复合润滑剂,可降低摩擦系数至0.05,减少表面划伤。 2. 模具设计:拉拔模角度控制在6°-8°,入口锥角15°-20°,冷拉精密管实现扭矩传递与振动抑制的平衡。 3. 航空航天:用于飞机起落架作动筒,偏差超限时自动停机调整。 4. 批次追溯:每根管材标注炉号,工艺参数及检测数据,实现全生命周期质量追溯。
# 六,行业发展趋势 1. 超精密化:通过多线冷拉技术,实现外径0.5mm以下微细管的批量生产。 2. 复合化:开发内衬塑料或陶瓷的复合冷拉管,兼顾耐腐蚀与耐磨性能。 3. 智能化:引入AI算法优化拉拔工艺参数,减少试错成本并提升良品率。
冷拉精密管作为高端制造领域的基础材料,其性能提升直接推动着装备制造业向轻量化,高精度方向发展。随着材料科学与加工技术的进步,未来将在新能源,半导体等新兴领域展现更广阔的应用前景。
