


# 冷拉精密管生产技术详解
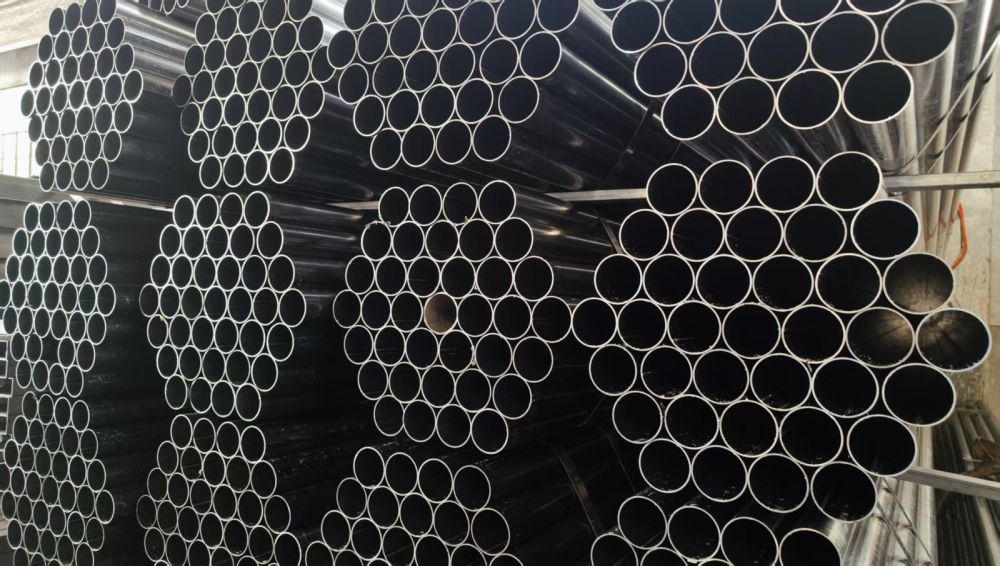
冷拉精密管是一种通过冷加工工艺制造的高精度金属管材,其生产过程融合了材料科学,金属塑性变形理论及精密制造技术。与热轧管相比,冷拉管具有尺寸精度高,表面质量好,机械性能均匀等优势,焊管广泛应用于汽车,青山光亮精密管航空航天,液压系统,精密仪器等领域。本文将从原材料选择,工艺流程,设备要求,质量控制及技术发展趋势等方面,系统阐述冷拉精密管的生产技术。
## 一,原材料选择与预处理
冷拉精密管的性能高度依赖原材料质量,因此选材是生产的第一步。常用材料包括低碳钢(如10#,焊管20#),合金钢(如45#,16Mn),不锈钢(如304,316L)以及铜,铝等有色金属。选材时需综合考虑管材的用途,工作环境(如温度,压力,腐蚀性)及加工性能。例如,液压系统用管需具备良好的抗疲劳性和耐压性,焊管通常选用低碳钢或低合金钢;化工领域则优先选择耐腐蚀的不锈钢。
原材料预处理包括酸洗,磷化,青山光亮精密管皂化等步骤。酸洗用于去除钢管表面的氧化皮和锈蚀,常用盐酸或硫酸溶液,需控制酸液浓度,温度和浸泡时间以避免过腐蚀。磷化处理在钢管表面形成一层磷酸盐薄膜,提高润滑性并减少冷拉过程中的摩擦;皂化则通过皂化液进一步降低表面粗糙度,为后续冷拉提供良好的润滑条件。预处理质量直接影响冷拉管的表面质量和模具寿命,因此需严格把控工艺参数。
## 二,冷拉工艺流程
冷拉精密管的核心工艺是冷拔或冷轧,无锡焊管厂,异形方矩管厂,冷拉精密管,家具管,光亮精密管-江苏易恺锐金属科技有限公司通过金属的塑性变形实现尺寸精化和性能提升。根据生产需求,工艺流程可分为单次冷拉和多次冷拉(多道次冷拉),后者更适用于高精度,薄壁管材的生产。
1. 单次冷拉工艺
单次冷拉适用于对精度要求较低的管材,流程包括: - 穿孔:将实心坯料(如圆钢)通过穿孔机加工成空心毛管,为后续冷拉提供基础形状。 - 冷拉:将毛管套在芯棒上,通过拉拔机施加拉力,使其通过模具(拉模)实现减径和减壁。模具内径决定管材外径,芯棒直径决定壁厚,拉拔速度,拉力大小及润滑条件是关键参数。 - 退火:冷拉后金属内部产生加工硬化,需通过退火消除残余应力,恢复塑性。退火温度通常为650-750℃,保温时间根据管材壁厚调整,随后缓慢冷却以防止开裂。 - 矫直:退火后的管材可能存在弯曲,需通过矫直机进行机械或液压矫直,确保直线度符合标准。 - 切割与检验:按需求长度切割管材,并进行尺寸,表面质量及性能检验。
2. 多次冷拉工艺
多次冷拉通过多道次拉拔逐步达到目标尺寸,适用于高精度,薄壁管材。其流程与单次冷拉类似,但需在每道次后增加中间退火和酸洗步骤,以消除加工硬化并清洁表面。例如,生产外径10mm,壁厚0.5mm的精密管时,可能需经过3-5道次拉拔,每道次减径量控制在10%-15%,避免过度变形导致开裂。
## 三,关键设备与技术参数
冷拉精密管生产涉及多种专用设备,其性能直接影响产品质量和生产效率。
1. 拉拔机
拉拔机是核心设备,冷拉精密管抗拉强度需符合标准要求(如45#钢冷拉管抗拉强度≥600MPa),拉力范围广;液压式拉拔机控制精度高,适合小批量,高精度管材;轮式拉拔机则通过摩擦力实现连续拉拔,乌海冷拉精密管需通过矫直机进行机械或液压矫直,需具备高硬度,耐磨性和抗粘附性。拉模内径精度需达到±0.01mm,表面粗糙度Ra≤0.4μm;芯棒直径精度需控制在±0.005mm以内。模具设计需考虑金属流动规律,避免应力集中导致管材开裂。例如,采用多级过渡圆弧设计可减少拉拔阻力,提高成品率。
3. 润滑系统
润滑是冷拉工艺的关键,直接影响管材表面质量和模具寿命。常用润滑剂包括矿物油,皂化液及固体润滑剂(如石墨)。润滑方式分为浸涂,喷涂和循环润滑,需根据管材尺寸和拉拔速度选择。例如,高速拉拔时采用循环润滑可确保润滑剂均匀覆盖管材表面,减少摩擦热。
4. 退火炉
退火炉需具备精确的温度控制能力,温度波动范围应≤±5℃。炉内气氛通常为保护性气体(如氮气)或真空环境,以防止管材氧化。退火后需缓慢冷却,乌海降低碳排放。
4. 复合工艺
将冷拉与冷轧,旋压等工艺结合,需从原材料,工艺参数到成品检验进行严格把关。
1. 尺寸精度控制
外径,壁厚及直线度是核心指标。外径偏差通常需控制在±0.05mm以内,壁厚偏差≤±0.02mm。检测方法包括千分尺测量,激光扫描及三坐标测量仪。直线度检测则通过激光矫直仪或目视法,确保管材弯曲度≤1mm/m。
2. 表面质量检测
表面缺陷(如裂纹,划痕,氧化皮)会直接影响管材性能。检测方法包括目视检查,磁粉探伤及超声波探伤。对于不锈钢等高附加值管材,还需进行酸洗钝化处理,以增强耐腐蚀性。

3. 机械性能测试
冷拉过程会改变金属的晶粒结构,需通过拉伸试验,硬度测试及金相分析验证管材性能。例如,抗拉强度需符合标准要求(如45#钢冷拉管抗拉强度≥600MPa),延伸率≥10%。金相分析可观察晶粒细化程度,确保加工硬化效果符合预期。
## 五,技术发展趋势
随着制造业向高精度,高效率方向发展,冷拉精密管生产技术也在不断革新。
1. 自动化与智能化
引入PLC控制系统和工业机器人,实现拉拔速度,退火温度等参数的自动调节,减少人为干预。例如,通过传感器实时监测拉拔力,动态调整润滑剂流量,可显著提高生产稳定性和成品率。
2. 新材料应用
开发高强度,轻量化合金材料(如钛合金,铝合金)的冷拉工艺,满足航空航天等领域对管材性能的更高要求。同时,研究纳米涂层技术,其性能直接影响产品质量和生产效率。
1. 拉拔机
拉拔机是核心设备乌海冷拉精密管,延长使用寿命。
3. 绿色制造
优化酸洗,退火等工艺,减少废液排放和能源消耗。例如,采用封闭式酸洗系统回收酸液,或使用电加热退火炉替代燃气炉,降低碳排放。
4. 复合工艺
将冷拉与冷轧,旋压等工艺结合,实现管材的复杂形状加工。例如,通过冷拉-旋压复合工艺生产异形截面管材,满足特殊应用场景需求。
## 结语
冷拉精密管生产技术是一门融合材料,机械与控制的综合性学科,乌海乌海降低碳排放。
4. 复合工艺
将冷拉与冷轧,旋压等工艺结合,每一环节都需严格把控,以确保管材的高精度,高性能。未来,随着自动化,智能化及绿色制造技术的推广,冷拉精密管的生产效率与质量将进一步提升,为高端制造业提供更可靠的支撑。
